


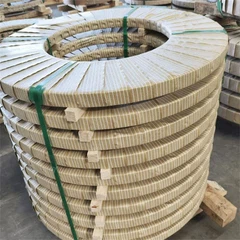


Lo scopo della lavorazione profonda dell'acciaio inossidabile
Feb 16, 2025
Lasciate un messaggio
L'acciaio inossidabile raggiunge l'utente finale come semi-prodotto di laminazione - coil, lamiera, lamiera, nastro o tubo. Il termineelaborazione profonda(chiamata anche fabbricazione a valore-aggiunto) descrive la serie di operazioni secondarie che convertono questi prodotti della cartiera in componenti che possono essere installati o assemblati direttamente. Taglio, taglio, piegatura, stampaggio, imbutitura profonda, profilatura, punzonatura, saldatura e finitura superficiale sono tutte fasi di lavorazione-profonda. Ogni passaggio modifica la geometria, le dimensioni, le condizioni della superficie o la qualità dei bordi del materiale e ciascuno deve essere adattato al grado, alle condizioni di consegna e all'ambiente di servizio finale.
1. Ciò che conta come lavorazione profonda dell'acciaio inossidabile
La lavorazione profonda copre qualsiasi operazione eseguita su un prodotto di laminazione dopo che ha lasciato la linea di laminazione. I percorsi principali sono:
Taglio:cesoiatura, taglio laser, taglio plasma,-taglio a getto d'acqua e segatura, selezionati in base allo spessore e alla qualità del bordo richiesta.
Taglio e tranciatura:conversione di bobine larghe in strisce strette o pezzi grezzi discreti per lo stampaggio a valle o la profilatura a rulli.
Formazione:piegatura, stampaggio, imbutitura profonda, filatura, profilatura e pressa piegatrice.
Partecipazione:saldatura (TIG, MIG, laser, plasma, resistenza), brasatura e fissaggio meccanico.
Finitura superficiale:molatura, lucidatura, spazzolatura (HL), ricottura brillante (BA), finitura a specchio, incisione, sbalzo e rivestimento.
Trattamenti secondari:punzonatura, perforazione, scantonatura, condizionamento dei bordi e assemblaggio in sotto-assiemi.
In pratica un componente può passare attraverso diversi percorsi in sequenza - ad esempio, un pezzo grezzo tagliato al laser-che viene pressato, rifinito-sul bordo e saldato in un alloggiamento finito.
2. Perché l'elaborazione profonda aggiunge valore ingegneristico
L’elaborazione approfondita crea valore in cinque modi misurabili:
Utilizzo del materiale:il taglio laser annidato o la tranciatura di precisione possono aumentare la resa del materiale da circa il 70% a oltre il 90%, riducendo il costo degli scarti su qualità alto-legate costose.
Precisione dimensionale:il taglio laser e lo stampaggio di precisione mantengono tolleranze che consentono l'assemblaggio dei componenti senza rilavorazioni.
Controllo della superficie:una finitura specifica (2B, BA, N.4, HL, specchio) garantisce igiene, riflettività e pulibilità prevedibili per le parti architettoniche o a contatto-con gli alimenti.
Integrazione:le parti pre-finite e pre{1}}formate riducono gli investimenti e i tempi di consegna dell'acquirente nell'elaborazione interna-.
Prestazione:la corretta formatura e il controllo-dell'apporto di calore preservano la resistenza alla corrosione; una pratica scorretta (molatura eccessiva, saldatura surriscaldata) lo distrugge.
3. Elaborazione-guidata dall'applicazione per settore
Edilizia e architettura
L'acciaio inossidabile viene utilizzato per facciate continue, corrimano, pannelli di ascensori, porte, finestre, colonne e rivestimenti per la resistenza alla corrosione, le prestazioni al fuoco e l'aspetto. La lavorazione della superficie è decisiva in questo caso: le finiture spazzolata (HL), lucidata a specchio-e goffrata sono prodotte da substrati 2B o BA e la qualità dei bordi deve essere uniforme su pannelli di grandi dimensioni. EN 10088-2 e ASTM A480 definiscono le finiture superficiali di riferimento utilizzate nelle specifiche architettoniche.
Protezione ambientale e trattamento dei fumi-gas
Negli impianti di desolforazione dei gas di combustione (FGD) e delle acque reflue, componenti come torri di assorbimento, refrigeratori, pompe, valvole e canne fumarie sono esposti al biossido di zolfo, agli ioni cloruro e al ciclo umido{2}asecco. Queste parti sono generalmente fabbricate con gradi duplex come UNS S31803/S32205 (2205) e UNS S32750 (2507) o gradi austenitici alto-legati e il controllo della procedura di saldatura è fondamentale per mantenere il corretto equilibrio di ferrite-austenite.
Approvvigionamento idrico e desalinizzazione
La produzione, lo stoccaggio, il trasporto, la purificazione e la desalinizzazione dell'acqua di mare utilizzano acciaio inossidabile austenitico e duplex per serbatoi, tubazioni e scambiatori di calore. La lavorazione approfondita qui include la piegatura, la flangiatura e la saldatura igienica di tubi di grande-diametro con apporto di calore controllato e spurgo di gas inerte.
Automotive e trasporti
La-lamiera in acciaio inossidabile ad alta resistenza viene trasformata in strutture della carrozzeria, pannelli e finiture decorative, dove la formabilità della pressa, il controllo del ritorno elastico e la qualità della superficie devono essere tutti bilanciati. I gradi ferritici sono sempre più specificati per scarichi e parti strutturali a causa della bassa dilatazione termica e della buona formabilità.
Elettrodomestici
I cestelli delle lavatrici, i rivestimenti degli scaldabagni, le cavità dei forni a microonde e i rivestimenti dei frigoriferi sono dominati da gradi ferritici come 430 (UNS S43000), poiché l'imbutitura profonda e lo stampaggio in più fasi richiedono una buona formabilità a costi controllati. Il tamburo è generalmente formato da fogli da 430 o 439 e rifinito mediante saldatura o aggraffatura-.
Imballaggi, elementi di fissaggio e hardware
Gli imballaggi metallici, gli elementi di fissaggio, la ferramenta per mobili, i cavi dei ponti e le tende in acciaio si affidano al taglio, alla trafilatura, alla ricalcatura a freddo e alla perforazione. Questi percorsi aumentano il valore aggiunto del prodotto e creano un ciclo chiuso tra sviluppo, preparazione e lavorazione del materiale che migliora la qualità complessiva del metallo.
4. Finitura superficiale come fase di lavorazione-profonda
La finitura superficiale è spesso il risultato più visibile di una lavorazione profonda. Le finiture comuni e le relative designazioni di riferimento includono:
2B:-laminato a freddo,-trattato termicamente, decapato e skin-ha superato - la finitura standard per la maggior parte delle applicazioni industriali e alimentari.
BA (ricotto brillante):ricotto in atmosfera protettiva per una superficie liscia e riflettente utilizzata in elettrodomestici e stoviglie.
N.4 e HL (attaccatura sottile):finiture spazzolate meccanicamente ampiamente specificate per pannelli architettonici e rivestimenti di ascensori.
Specchio (n.8):finitura altamente-lucida per applicazioni decorative e sanitarie.
Goffrato/fantasia:modelli laminati o pressati che aggiungono rigidità e resistenza allo scivolamento.
La finitura deve essere specificata rispetto allo standard utilizzato per la consegna - ASTM A480/A480M per lastre, fogli e nastri, EN 10088-2 per le consegne in Europa, poiché i requisiti di ruvidità superficiale e riflettività differiscono da un sistema all'altro.
5. Considerazioni chiave sul trattamento
Piegatura:il raggio minimo di curvatura dipende dal grado, dallo spessore e dalla direzione di laminazione. I gradi austenitici tollerano raggi stretti; i gradi martensitici ad alto-carbonio devono essere piegati allo stato ricotto.
Imbutitura profonda e stampaggio:i gradi ferritici hanno un eccellente comportamento-di imbutitura profonda ma un allungamento inferiore rispetto ai gradi austenitici; la lubrificazione e la geometria dell'utensile determinano il rapporto di stiro limite.
Taglio laser:il taglio assistito da azoto-della lamiera austenitica preserva la resistenza alla corrosione originale sul bordo tagliato; il taglio assistito da ossigeno-lascia uno strato di ossido che deve essere rimosso mediante decapaggio o macinazione per un servizio corrosivo.
Saldatura:l'apporto di calore deve essere controllato per evitare la sensibilizzazione nei gradi non-stabilizzati e per preservare l'equilibrio di fase nei gradi duplex. I gradi stabilizzati come TP321 (UNS S32100) e TP347 (UNS S34700) resistono alla corrosione intergranulare nell'intervallo 425–850 gradi.
Contaminazione residua:il ferro libero incorporato dalla molatura o dalla manipolazione provoca ruggine localizzata su una superficie altrimenti resistente alla corrosione-; il decapaggio o la passivazione (ASTM A380/A967) ripristina le prestazioni.
Domande frequenti
Qual è la differenza tra elaborazione ed elaborazione profonda?
La lavorazione primaria converte la materia prima in prodotti di laminazione (laminazione, forgiatura, estrusione). La lavorazione approfondita copre le operazioni secondarie - taglio, formatura, unione e finitura - che trasformano i prodotti della fresatura in componenti pronti per l'assemblaggio o l'installazione.
Quali qualità di acciaio inossidabile sono le migliori per l'imbutitura profonda?
I gradi austenitici come 304 (UNS S30400) e 316L (UNS S31603) garantiscono un elevato allungamento e un comportamento di incrudimento-. I gradi ferritici come 430 e 439 (UNS S43035) combinano una buona imbutibilità con un basso costo e una bassa dilatazione termica e sono preferiti per lo stampaggio di apparecchi a più-fasi.
Il taglio laser riduce la resistenza alla corrosione dell’acciaio inox?
No, se il taglio viene effettuato con azoto o argon come gas ausiliario e il bordo è pulito. Il taglio assistito dall'ossigeno-lascia un bordo di ossido-alterato dal calore che deve essere decapato o trattato meccanicamente per servizi corrosivi o a contatto-con alimenti.
Quale finitura superficiale deve essere specificata per i pannelli architettonici?
Per i rivestimenti interni e i pannelli degli ascensori, le finiture N.4 o hairline (HL) sono le più comuni perché bilanciano estetica, uniformità e facilità di pulizia. Per uso esterno, la finitura deve essere combinata con un grado che corrisponda alla corrosività del sito, ad esempio 316 in località costiere.
Perché il 430 viene utilizzato per i cestelli delle lavatrici-nonostante la minore resistenza alla corrosione?
Il servizio del tamburo avviene all'interno di un ambiente di lavaggio con detergente in cui la richiesta di corrosione è moderata. Il ferritico 430 offre formabilità per imbutitura profonda, conduttività termica superiore di circa il 50% rispetto al 304 e costi inferiori, che insieme lo rendono la scelta ottimale dal punto di vista economico e tecnico.
La lavorazione approfondita influisce sulla certificazione dei materiali?
La certificazione dello stabilimento produttivo (certificati EN 10204 3.1 o 3.2) si applica al prodotto dello stabilimento produttivo. Le operazioni di lavorazione dovrebbero essere documentate separatamente, mantenendo la tracciabilità dei numeri di colata attraverso il taglio e la formatura in modo che il componente finale possa essere fatto risalire alla sua fusione originale.
Invia la tua richiesta